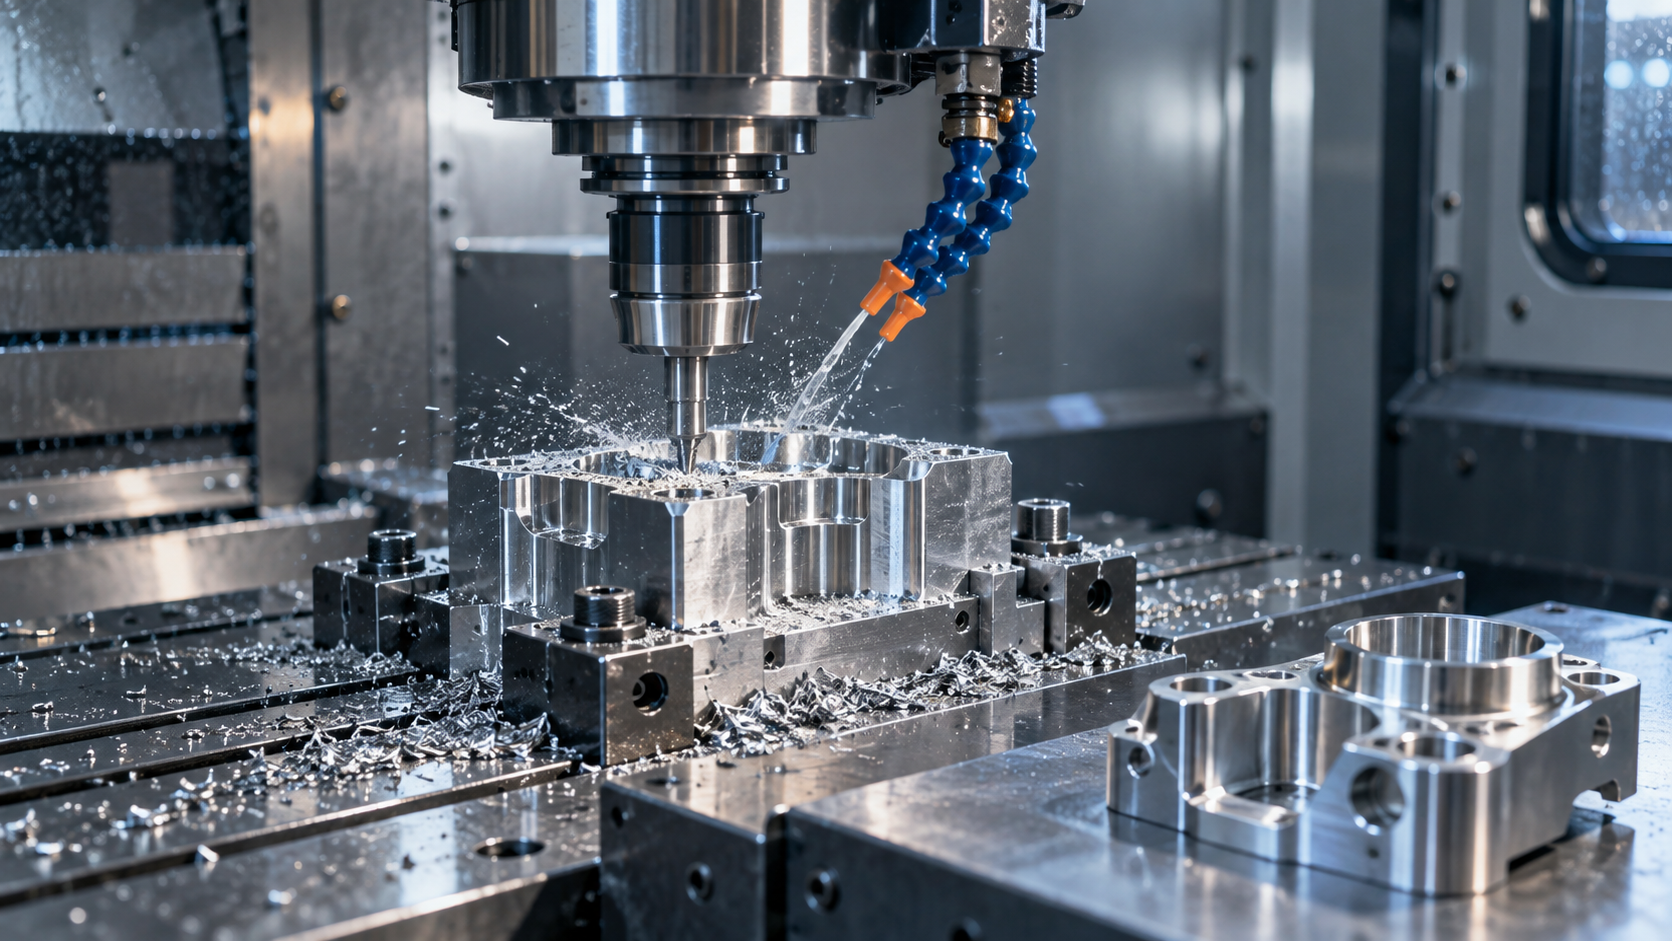
Современное изготовление деталей из металла начинается задолго до запуска токарного или фрезерного станка. Чтобы получить изделие требуемой точности, недостаточно выбрать материал и загрузить чертеж в программу ЧПУ. Необходимо проанализировать конструкцию, определить технологические базы, разработать последовательность операций, подобрать инструмент, рассчитать режимы обработки и предусмотреть контроль готового изделия.
Все эти задачи объединяет промышленный инжиниринг.
В металлообработке инжиниринг связывает замысел конструктора с реальным производством. Заказчик может предоставить готовый комплект чертежей, трехмерную модель, эскиз или физический образец детали. Задача инженеров — преобразовать исходные данные в комплект информации, по которому изделие можно стабильно производить с заданными характеристиками.
Для ИМЗ инженерная подготовка является важной частью изготовления деталей на заказ. Особенно она необходима при производстве нестандартных изделий, восстановлении запасных частей, запуске серийного выпуска и работе с образцами, на которые отсутствует актуальная конструкторская документация.
Что такое инжиниринг в металлообработке
Инжиниринг — это комплекс инженерных работ, направленных на разработку, подготовку и оптимизацию изделия и процесса его производства.
В зависимости от задачи он может включать:
- анализ технического задания;
- изучение существующего чертежа;
- разработку 3D-модели;
- восстановление геометрии по образцу;
- выпуск конструкторской документации;
- выбор материала;
- определение способа получения заготовки;
- разработку технологического процесса;
- подбор оборудования и инструмента;
- проектирование технологической оснастки;
- подготовку программ для станков с ЧПУ;
- контроль и корректировку конструкции перед серийным производством.
Таким образом, инжиниринг нельзя рассматривать отдельно от производства.
Хорошо разработанная модель, которую невозможно рационально изготовить на имеющемся оборудовании, не решает задачу заказчика. Поэтому инженер должен учитывать не только геометрию изделия, но и реальные возможности механической обработки.
Зачем производству инженерная подготовка
На первый взгляд может показаться, что при наличии чертежа достаточно определить материал и передать документ оператору станка.
Для простых изделий это иногда возможно. Но с ростом сложности детали появляется множество дополнительных вопросов.
Как закрепить заготовку?
Какие поверхности использовать в качестве технологических баз?
Какой припуск оставить под последующее шлифование?
Нужно ли сначала выполнить термообработку или окончательную механообработку?
Можно ли уменьшить количество установов?
Как обработать внутреннюю поверхность, к которой стандартный инструмент не имеет доступа?
Ответы на подобные вопросы формируют технологию производства.
Ошибки на этапе инженерной подготовки могут проявиться уже во время обработки. Результатом становятся увеличение машинного времени, повышенный расход инструмента, проблемы с достижением допусков и необходимость повторного изготовления детали.
Поэтому грамотный инжиниринг позволяет снизить риски еще до того, как металлическая заготовка будет установлена на станок.
Разработка 3D-модели детали
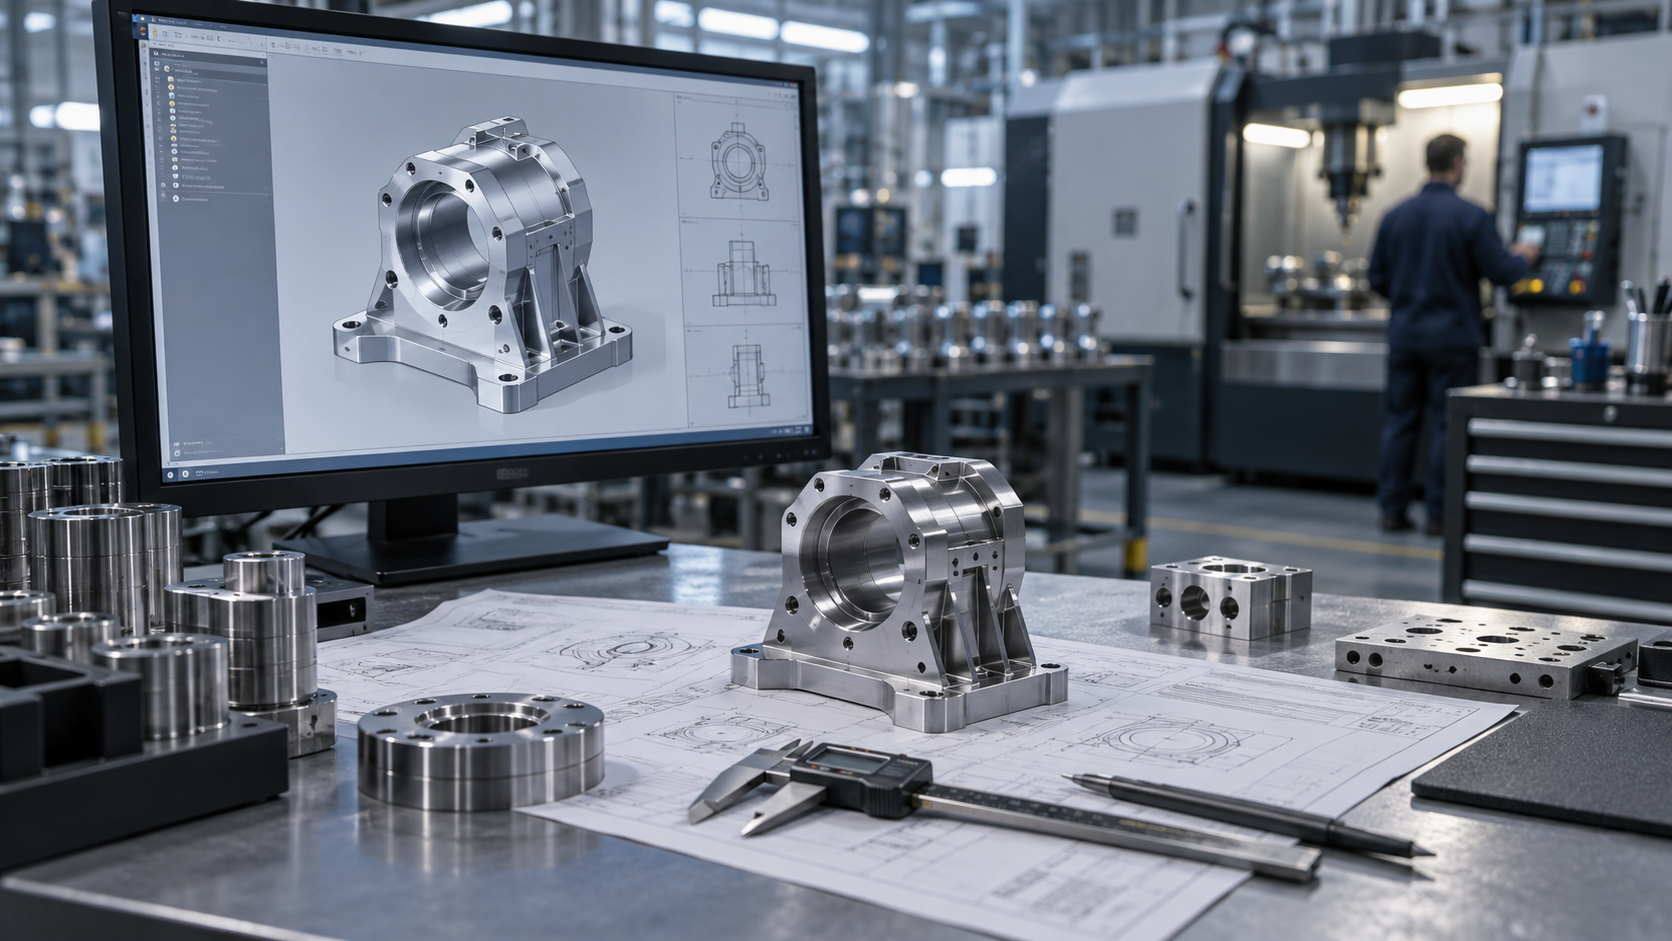
Трехмерная модель стала одним из основных элементов современного производства.
В отличие от обычного плоского чертежа цифровая модель позволяет увидеть изделие целиком, проверить взаимное расположение поверхностей и использовать геометрию непосредственно при подготовке программы обработки.
Модель может создаваться:
- по существующим чертежам;
- по эскизу;
- по техническому заданию;
- по размерам физического образца;
- по результатам трехмерной оцифровки.
На этапе моделирования инженер формирует геометрию детали и проверяет возможность ее изготовления.
При необходимости конструкция корректируется с учетом особенностей механообработки. Например, радиус внутреннего угла может быть согласован с диаметром доступной фрезы, а слишком глубокий узкий паз — изменен таким образом, чтобы его можно было стабильно обработать инструментом.
Именно поэтому производственная 3D-модель отличается от красивой визуализации. Ее задача — стать основой реального изделия.
Перевод старых чертежей в цифровой формат
На многих российских предприятиях продолжает работать оборудование, выпущенное несколько десятилетий назад.
Документация на такие машины может храниться в виде бумажных чертежей, копий, эскизов и архивных комплектов КД.
Со временем документы изнашиваются, а некоторые листы теряются. Кроме того, старый чертеж не всегда удобно использовать при подготовке программы для современного станка с ЧПУ.
В такой ситуации выполняется оцифровка документации.
Инженер анализирует исходный чертеж, восстанавливает геометрию и создает параметрическую трехмерную модель.
Здесь важно не просто перенести линии с бумаги в компьютер.
Необходимо правильно определить конструкторские базы, понять назначение размеров, разобраться с допусками и проверить взаимосвязь поверхностей.
Если обнаруживаются противоречия, они должны быть устранены до запуска детали в производство.
Полученная цифровая модель может использоваться при дальнейшем ремонте оборудования, выпуске запасных частей или модернизации существующего узла.
Разработка конструкторской документации
Конструкторская документация определяет, каким должно быть готовое изделие.
Она содержит размеры, допуски, требования к материалу, параметры шероховатости, информацию о резьбах, посадках, термообработке и другие характеристики.
Для простой детали может быть достаточно одного рабочего чертежа.
Для сборочного изделия комплект документации может включать:
- сборочный чертеж;
- чертежи отдельных деталей;
- спецификацию;
- перечень стандартных изделий;
- технические требования;
- трехмерные модели.
Особенно важна разработка КД при изготовлении деталей по образцу.
Физическая деталь сама по себе не содержит информации о первоначальных номинальных размерах. Если изделие находилось в эксплуатации несколько лет, его поверхности могли получить износ.
Поэтому инженер не должен просто измерить образец и скопировать каждое полученное значение.
Необходимо восстановить первоначальную конструкторскую логику изделия и определить размеры, которые обеспечат его нормальную работу в механизме.
Изготовление деталей по образцу
Одна из типичных задач промышленного инжиниринга — производство запасной части, для которой отсутствует чертеж.
У заказчика может остаться только физический образец: вал, втулка, шестерня, фланец, муфта, штуцер или другая деталь.
Работа начинается с изучения изделия.
Определяются основные размеры, взаимное расположение элементов, посадочные поверхности и характер износа.
При необходимости исследуется материал.
После сбора данных формируется цифровая модель и разрабатывается рабочая конструкторская документация.
Далее инженер-технолог определяет способ изготовления новой детали.
Такой подход позволяет не только воспроизвести изделие, но и сформировать комплект документации для последующих заказов.
Если через несколько лет потребуется еще одна партия, проводить измерения старого образца заново уже не понадобится.
3D-сканирование и цифровая оцифровка
Для деталей сложной пространственной формы обычных измерительных инструментов может быть недостаточно.
Это особенно характерно для:
- крыльчаток;
- лопаток;
- сложных корпусов;
- пресс-форм;
- штампов;
- литых деталей;
- криволинейных элементов.
В подобных случаях может применяться 3D-сканирование.
Сканер фиксирует большое количество точек на поверхности объекта и формирует цифровое представление его геометрии.
Однако результат сканирования еще нельзя автоматически считать готовой конструкторской моделью.
Полученные данные требуют обработки: удаляются посторонние точки, объединяются отдельные участки скана, анализируется геометрия.
Затем на основании полигональной модели инженер восстанавливает поверхности и формирует параметрическую CAD-модель, пригодную для дальнейшей работы.
Особенно важно учитывать износ.
Если просто скопировать поверхность работающей много лет детали, новая деталь воспроизведет и все накопившиеся дефекты. Поэтому данные сканирования необходимо анализировать, а геометрию — корректировать.
Реверс-инжиниринг
Реверс-инжиниринг, или обратное проектирование, представляет собой восстановление конструкции изделия по существующему образцу.
В промышленности такая задача встречается постоянно.
Например, оборудование продолжает работать, но его производитель прекратил выпуск запасных частей. Или поставка оригинального элемента занимает несколько месяцев, тогда как остановка производственной линии приводит к значительным потерям.
Другой вариант — необходимость модернизировать существующий узел.
В этих случаях имеющаяся деталь становится исходной точкой инженерной работы.
Процесс может включать несколько этапов:
- Осмотр изделия.
- Выполнение необходимых измерений.
- Оцифровку сложных поверхностей.
- Анализ материала и условий эксплуатации.
- Построение трехмерной модели.
- Восстановление номинальной геометрии.
- Подготовку рабочих чертежей.
- Разработку технологии производства.
- Изготовление опытной детали.
- Контроль и корректировку перед серийным выпуском.
Таким образом, реверс-инжиниринг значительно шире простого копирования образца.
Реверс-инжиниринг для ремонта оборудования
Одна из наиболее востребованных сфер обратного проектирования — ремонт промышленного оборудования.
Станок, конвейер, насос, редуктор или производственная линия могут находиться в эксплуатации десятилетиями.
За это время изготовитель оборудования может прекратить деятельность, изменить модельный ряд или снять конкретную запчасть с производства.
Замена всего оборудования из-за одной изношенной детали часто экономически нецелесообразна.
В подобных ситуациях можно восстановить геометрию необходимого элемента и изготовить его заново.
Это может быть:
- вал;
- втулка;
- шестерня;
- червячная пара;
- муфта;
- фланец;
- палец;
- цапфа;
- ролик;
- штуцер;
- корпусная деталь.
После разработки документации изделие может быть запущено как в единичное, так и в серийное производство.
Разработка технологического процесса
Если конструкторская документация определяет требования к детали, технологический процесс описывает способ ее получения.
Это один из ключевых этапов подготовки производства.
Инженер-технолог должен определить оптимальную последовательность операций.
Сначала выбирается заготовка.
В зависимости от изделия это может быть прокат, лист, труба, поковка, отливка или заготовка другой формы.
Затем определяется последовательность механической обработки.
Например:
заготовительная операция → черновое точение → фрезерование → термообработка → чистовое точение → шлифование → контроль.
Для другой детали маршрут будет совершенно иным.
Важно расположить операции таким образом, чтобы каждый последующий этап обеспечивал требуемый результат и не ухудшал параметры, полученные ранее.
Почему порядок операций имеет значение
Металл в процессе производства подвергается механическим и температурным нагрузкам.
Если массивную заготовку интенсивно обработать с одной стороны, внутренние напряжения могут вызвать изменение геометрии.
После закалки также возможны деформации.
Поэтому точную посадочную поверхность зачастую нецелесообразно окончательно обрабатывать до термической операции.
В технологическом процессе учитывается подобное поведение материала.
Для особо точных изделий между черновой и финишной обработкой могут предусматриваться дополнительные этапы.
Продуманная последовательность помогает получить требуемые размеры без многократных переделок.
Выбор оборудования
Инжиниринг включает выбор оборудования, на котором рационально изготовить конкретную деталь.
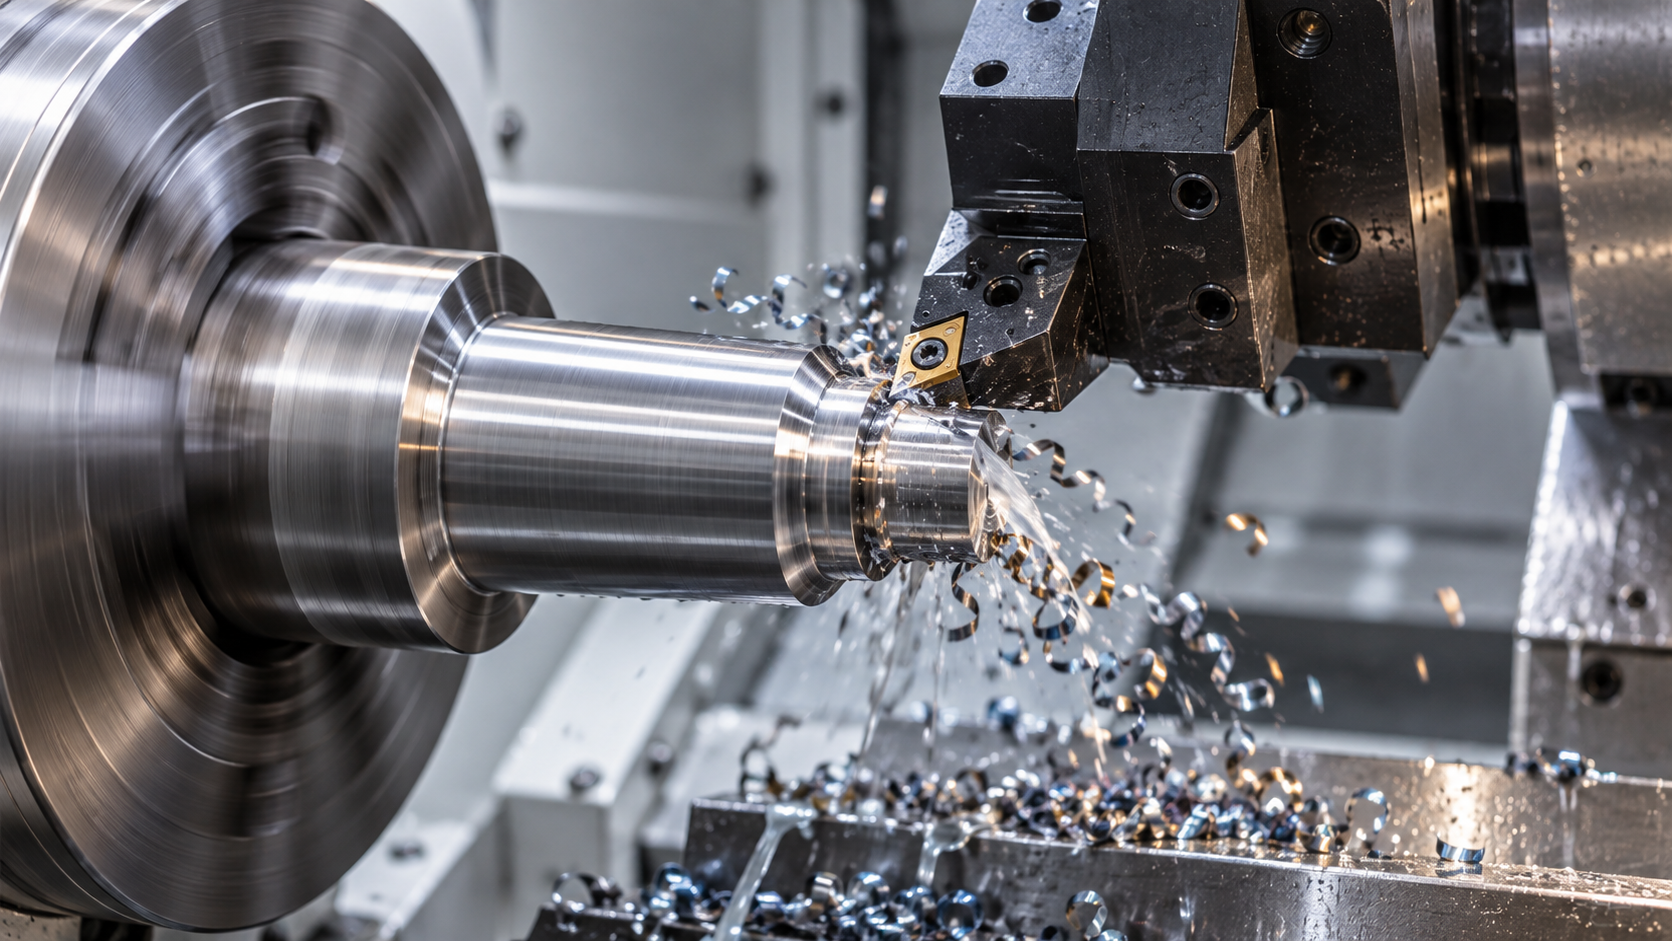
Для тел вращения основным решением становится токарная обработка.
Для корпусных и призматических деталей — фрезерование.
Сложное изделие часто требует сочетания нескольких технологий.
На ИМЗ применяются различные методы механической обработки, включая токарные и фрезерные операции, обработку на станках с ЧПУ, шлифование и другие производственные процессы.
Задача технолога заключается не просто в том, чтобы найти станок, на котором деталь физически помещается.
Необходимо учитывать точность оборудования, доступ инструмента, способ установки, требуемую производительность и количество изделий в партии.
Подготовка управляющих программ для ЧПУ
После создания трехмерной модели и определения технологии можно переходить к подготовке обработки на оборудовании с числовым программным управлением.
В CAM-системе инженер задает:
- обрабатываемые поверхности;
- режущий инструмент;
- последовательность переходов;
- глубину проходов;
- скорость резания;
- подачу;
- точки входа и выхода инструмента.
Программа рассчитывает траекторию движения.
Для сложных деталей дополнительно проводится симуляция обработки. Она позволяет заранее выявить возможное столкновение инструмента, оправки или элементов станка с заготовкой и оснасткой.
Подготовленная программа затем переносится на станок.
Однако даже автоматизированная система не отменяет опыт технолога. Программа выполняет заложенные в нее действия, а эффективность обработки напрямую зависит от правильности инженерных решений.
Проектирование технологической оснастки
Стандартных тисков или патрона достаточно далеко не для каждой детали.
Изделия сложной формы требуют специальных приспособлений.
Оснастка должна надежно фиксировать заготовку, исключать ее смещение под нагрузкой и одновременно предоставлять режущему инструменту доступ к необходимым поверхностям.
При серийном производстве правильно разработанное приспособление существенно сокращает время установки.
Оператору не требуется каждый раз заново выверять положение изделия: заготовка устанавливается по заранее определенным базам.
Это повышает повторяемость и уменьшает продолжительность производственного цикла.
Выбор материала
Инжиниринг связан не только с геометрией.
Материал оказывает непосредственное влияние на прочность детали, ее массу, износостойкость, устойчивость к температуре и коррозии.
Кроме того, разные материалы совершенно по-разному ведут себя при обработке.
Конструкционные и инструментальные стали, нержавейка, алюминиевые сплавы, бронза, латунь и титан требуют различных инструментов и режимов резания.
Если необходимо восстановить деталь неизвестного происхождения, материал может определяться по документации, маркировке или результатам анализа.
В некоторых случаях возможно применение аналога.
Однако замена материала должна выполняться с учетом условий эксплуатации, а не только на основании близкого химического состава.
Инжиниринг при подготовке серийного производства
При изготовлении одной детали главная задача — получить требуемый результат.
При запуске серии появляются дополнительные требования.
Необходимо обеспечить одинаковое качество каждой детали и сделать технологию экономически эффективной.
Инженеры анализируют:
- продолжительность обработки;
- расход материала;
- стойкость инструмента;
- количество установов;
- удобство базирования;
- возможность использования специальной оснастки;
- последовательность контроля.
Иногда небольшое изменение конструкции может значительно снизить стоимость серии.
Например, замена труднодоступного внутреннего угла на технологичный радиус практически не влияет на работу изделия, но позволяет использовать стандартную фрезу вместо специального инструмента.
Поэтому желательно подключать производственных инженеров еще на этапе разработки изделия.
Контроль геометрии
Инженерный процесс не заканчивается передачей программы на станок.
Необходимо убедиться, что фактически изготовленная деталь соответствует требованиям документации.
Для контроля используются различные измерительные средства:
- штангенциркули;
- микрометры;
- нутромеры;
- индикаторы;
- высотомеры;
- калибры;
- измерительные системы.
На ИМЗ готовые изделия проходят технический контроль.
Для серийного выпуска дополнительно определяется периодичность измерений и перечень наиболее критичных параметров.
Такая обратная связь особенно важна при запуске нового изделия.
Результаты измерения первой детали позволяют при необходимости скорректировать управляющую программу или технологический процесс до изготовления всей партии.
Инжиниринг и снижение стоимости производства
Инженерная подготовка требует времени, однако именно она помогает избежать значительно больших расходов непосредственно в цехе.
Стоимость детали определяется не только ценой металла.
Большую роль играют:
- машинное время;
- количество установов;
- расход режущего инструмента;
- процент отходов;
- дополнительные операции;
- сложность контроля;
- вероятность брака.
Например, заготовку можно получить из массивного круга и удалить большую часть материала в стружку.
А можно подобрать другой вид заготовки и значительно уменьшить объем механической обработки.
В другом случае дополнительное приспособление потребует затрат на изготовление, но при партии из нескольких сотен изделий многократно окупится за счет сокращения времени установки.
Именно поиск подобных решений является одной из задач производственного инжиниринга.
От исходных данных до готового изделия
Работа над промышленным заказом обычно начинается с получения информации от заказчика.
Лучший вариант — комплект актуальной конструкторской документации и трехмерная модель.
Но на практике исходные данные могут быть совершенно разными.
Заказчик может предоставить:
- рабочий чертеж;
- старую бумажную документацию;
- 3D-модель;
- эскиз;
- техническое задание;
- физический образец.
Далее выполняется анализ возможности изготовления.
При необходимости разрабатывается или уточняется конструкторская документация.
После согласования определяется технологический маршрут и рассчитывается производство.
Затем документация и технологическая карта передаются в цех, выполняется изготовление и проводится технический контроль.
Так инжиниринг связывает исходную задачу заказчика с конкретным результатом — готовой металлической деталью.
Инжиниринг на заводе ИМЗ
Для производственного предприятия инженерная компетенция особенно ценна тогда, когда она непосредственно связана с реальной металлообработкой.
ИМЗ занимается изготовлением деталей и запасных частей по чертежам и образцам заказчиков. При работе с заказом анализируется документация, разрабатывается технологическая карта и определяется последовательность производственных операций.
Такой подход позволяет рассматривать изделие не отдельно от производства, а как часть единого технологического процесса.
Это важно для нестандартных и ответственных деталей, где необходимо одновременно учитывать конструкцию, материал, возможности оборудования, технологичность и требования к контролю.
Когда требуется инжиниринг
Инженерное сопровождение особенно полезно, если:
- имеется образец, но отсутствует рабочий чертеж;
- требуется изготовить снятую с производства запасную часть;
- необходимо перевести старую документацию в цифровой формат;
- изделие нужно адаптировать под современное оборудование;
- необходимо подготовить деталь к серийному производству;
- требуется снизить себестоимость существующей технологии;
- нужно заменить импортную комплектующую;
- требуется восстановить или модернизировать элемент оборудования;
- конструкция содержит сложные поверхности или жесткие допуски.
Чем сложнее изделие, тем большую роль играет инженерная подготовка.
Какие данные нужны для расчета
Чтобы начать работу, желательно предоставить максимально полную информацию об изделии.
Это может быть чертеж в электронном формате, 3D-модель или физический образец.
Для расчета также необходимо указать:
- требуемое количество;
- материал;
- необходимые допуски;
- требования к поверхности;
- необходимость термообработки;
- требования к покрытию;
- условия эксплуатации, если они влияют на конструкцию.
Если часть информации отсутствует, она уточняется на стадии инженерного анализа.
Чем подробнее исходные данные, тем точнее можно определить технологию, срок и стоимость производства.
Преимущества комплексного подхода
Когда проектирование и производство рассматриваются как отдельные процессы, между конструктором и цехом часто возникает разрыв.
Разработчик создает сложную геометрию, не учитывая возможности инструмента. Технолог вынужден искать обходное решение, а производство получает лишние операции.
Комплексный подход позволяет обнаружить подобные проблемы заранее.
Инженер видит не просто цифровую модель, а будущую последовательность изготовления.
Благодаря этому можно:
- повысить технологичность изделия;
- сократить количество операций;
- уменьшить расход материала;
- подобрать оптимальную заготовку;
- повысить повторяемость серии;
- упростить контроль;
- сократить риск брака.
В результате инженерная подготовка становится инструментом управления качеством и себестоимостью.
Заключение
Современный инжиниринг в металлообработке объединяет конструирование, цифровое моделирование, реверс-инжиниринг, разработку технологических процессов и подготовку производства.
Он позволяет перейти от идеи, эскиза, старого чертежа или изношенного образца к комплекту документации и реальной детали, которую можно стабильно производить на современном оборудовании.
Особенно востребован такой подход при изготовлении нестандартных запасных частей, восстановлении оборудования, импортозамещении и запуске новых изделий в серийное производство.
На заводе ИМЗ изготовление деталей сопровождается инженерной и технологической подготовкой: специалисты работают с документацией заказчика, определяют оптимальный маршрут обработки и передают технологические карты в производство.
Если необходимо изготовить деталь по чертежу или существующему образцу, первым этапом становится анализ исходных данных. После этого можно определить технологию производства, необходимые операции и рассчитать стоимость изготовления.